

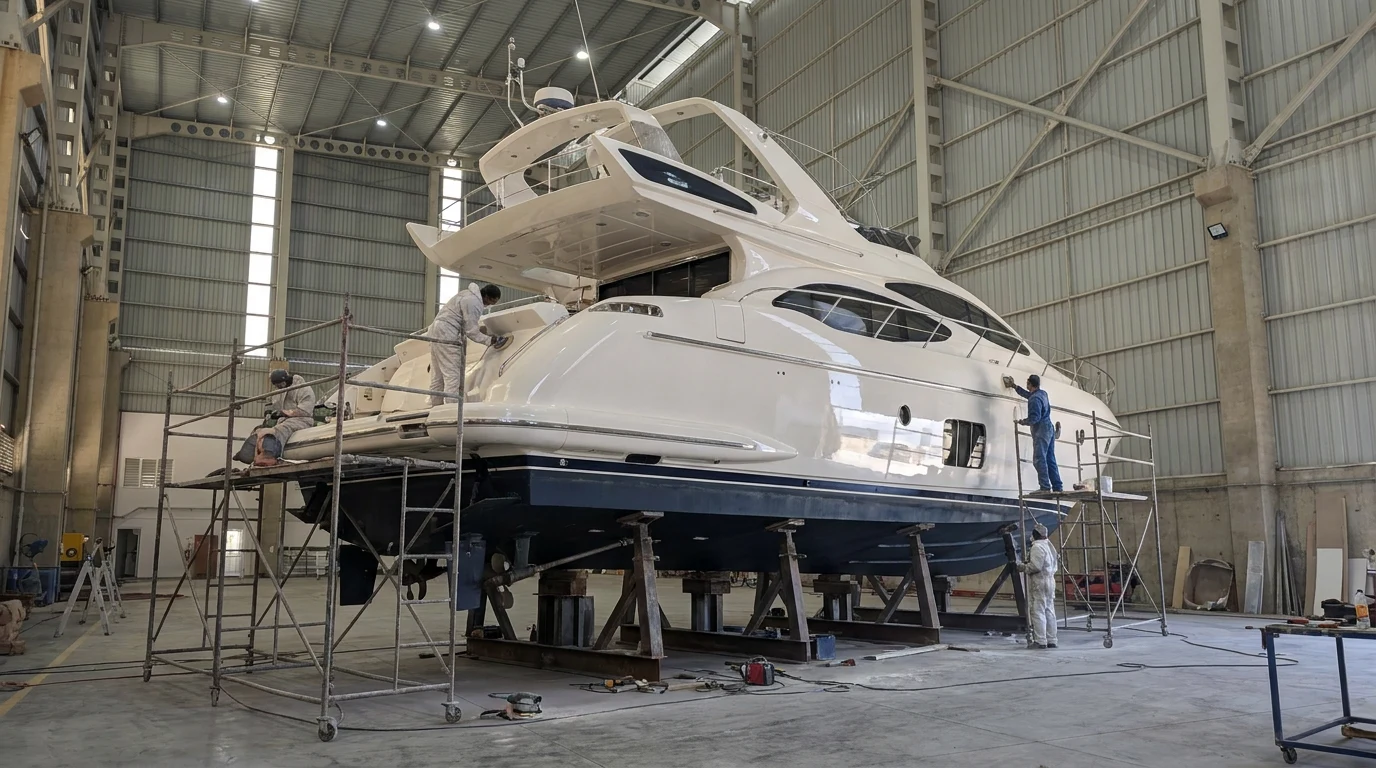
Su üstü borda, teknenin ilk bakışta görülen yüzeyidir ve teknenin bakımlı olup olmadığına dair yargı burada kurulur. Ama borda boyası yalnızca bir görünüm işi değildir: yüzey, gövdeyi güneşin morötesinden, tuzdan ve mekanik aşınmadan koruyan bir sistemin en dış katmanıdır. Bu yüzden boyama kararı, kutu seçmekle değil, mevcut yüzeyin ne durumda olduğunu ölçmekle başlar. Yanlış zamanda alınan boyama kararı hem gereksiz masraf hem geri dönüşü zor bir yola giriştir; doğru zamanda ve doğru sistemle yapılan bir borda boyası ise teknenin görünümünü yıllarca taşır. Bu yazı, kararın nasıl verildiğini ve işin tersanede nasıl yürüdüğünü sırasıyla anlatıyor.
Önce karar: boyamak mı, polisaj mı?
Fiberglas teknelerde borda genellikle jelkot ile kaplıdır. Jelkot, kalıp içinde uygulanmış renkli ve dayanıklı bir reçine tabakasıdır ve yeni bir teknede boyaya ihtiyaç duymaz. Zamanla morötesi ışık jelkotun yüzeyindeki reçineyi bozar; yüzey mat, tebeşirimsi ve renk olarak solgun hâle gelir. Bu tabaka ne kadar bozulmuş olursa olsun, altında hâlâ sağlam jelkot varsa yapılacak iş boyamak değil, aşındırıcı bir polisajla ölü tabakayı almak ve yüzeyi korumaya bağlamaktır. Bu işlemi ve sınırlarını jelkot onarımı yazımızda ayrıntılı anlattık.
Karar için bakılacak ölçütler şunlardır. Birincisi jelkot kalınlığı: teknenin ömrü boyunca kaç kez zımparalanıp polisajlandığı jelkotu inceltir; gölgeli bir bölgede küçük bir alanda deneme polisajı, altındaki tabakanın ne kadar taşıdığını gösterir. İkincisi hasarın türü: yerel çizikler, çarpma izleri ve küçük çatlaklar onarılıp polisajlanabilir; borda boyunca yaygın örümcek çatlakları, çok sayıda eski onarım yaması ve renk farkları boyamayı işaret eder. Üçüncüsü renk: koyu renk jelkotlar daha hızlı solar ve yamalı görünür; renk değiştirilecekse zaten boya gerekir. Dördüncüsü beklenti: polisaj bir-iki sezon parlaklık verir ve tekrarlanır, iyi uygulanmış iki bileşenli boya çok daha uzun ömürlüdür.
Şu ayrımı net tutmakta fayda var: boyama geri dönüşü olan bir adım değildir. Boyanan bir bordayı bir daha jelkot polisajıyla yönetemezsiniz; bundan sonra bakım rejiminiz boyanın rejimidir. Bu yüzden "jelkot hâlâ taşıyorsa polisaj, taşımıyorsa boya" kuralı, sahada işleyen en sağlıklı kuraldır.
Yüzey hazırlığı: işin gerçek yüzde sekseni
Borda boyasının kalitesini belirleyen şey boyanın markası değil, altındaki yüzeydir. Hazırlık kısa kesilmiş bir işte en pahalı boya bile bir sezon içinde kabarır ya da soyulur.
Sıra şöyle işler. Önce yüzey, silikon ve mum kalıntılarını çözen bir yağ sökücü ile temizlenir. Yıllarca cila görmüş bir bordada mum, gözle görülmeyen ama boyanın tutunmasını engelleyen bir bariyerdir; bu adım atlanırsa boya balık gözü denen kraterlerle çıkar. Temizlik, boyanacak alandan geniş tutulur ve bezler sık sık değiştirilir; aynı kirli bezle silmek kirliliği yaymaktan başka işe yaramaz.
Ardından mekanik hazırlık gelir. Eski boya varsa durumu değerlendirilir: sağlam ve uyumlu bir eski katman zımparalanarak üzerine devam edilebilir; kabarmış, soyulan veya kimliği bilinmeyen bir katman tamamen sökülür. Jelkot üzerine gidiliyorsa yüzey, boyanın tutunacağı bir profil elde edecek şekilde zımparalanır. Sistemin talimatı burada belirleyicidir; her üretici kendi astarı için bir zımpara numarası verir.
Onarımlar bu aşamada yapılır. Çarpma izleri, delik yerleri ve derin çizikler epoksi dolgu ile doldurulur, kürlenmesi beklenir ve uzun bir zımpara takozu ile düzeltilir. Takoz kritik bir alettir: elle zımparalanan yüzey dalgalı çıkar ve borda gibi geniş, ışığı yatay yansıtan bir yüzeyde her dalga uzaktan görünür. Yüzeyin düzlüğü, işin bitmiş hâlinin en belirleyici unsurudur.
Su hattı, güverte kenarı, iskele-havuzluk çevresi ve donanım çıkışları maskelenir. Mümkünse reling ayakları, kapı kolları, isim yazıları ve sıyırma çıtaları sökülür; bantlanan bir donanımın kenarında her zaman bir çizgi kalır. Bu aşama, işin sadeliğine bakıp "hızlı geçilebilir" sanılan ama sonucu doğrudan belirleyen aşamadır.
Katman mantığı: astar, dolgu ve son kat
Modern bir borda boyası tek bir ürün değil, birbirine göre tasarlanmış katmanlardan oluşan bir sistemdir. Her katmanın ayrı bir görevi vardır ve katmanlar karıştırılmaz; bir üreticinin astarı üzerine başka bir üreticinin son katını atmak, uyum sorunu riskini üstlenmek demektir.
Astar (primer): Alttaki yüzeye tutunur ve üstteki katmana tutunma yüzeyi verir. Epoksi astarlar aynı zamanda nem bariyeri görevi görür ve dolgu ile son kat arasında bir ayrım katmanı oluşturur. Astar, yüzeydeki küçük gözenekleri de kapatır.
Dolgu (fairing) ve yüksek dolgulu astar: Yüzeyin düzlüğünü kuran katmandır. Epoksi dolgu macunu derin düzensizlikleri, yüksek dolgulu astar ise zımpara izlerini ve ince dalgalanmaları kapatır. Bu katmanın üzerine genellikle ince bir kontrast boyası (guide coat) püskürtülür; zımpara ilerledikçe kalan koyu izler, yüzeyin hangi noktalarının çukurda kaldığını gösterir. Bu basit yöntem, düz bir borda elde etmenin en güvenilir yoludur.
Son kat (topcoat): Rengi, parlaklığı ve morötesi dayanımı taşır. Genellikle iki ya da üç ince kat hâlinde uygulanır; tek kalın kat, akma ve portakal kabuğu görünümü ile sonuçlanır. Katlar arasındaki bekleme süresi (overcoat window) üreticinin verdiği aralıktır ve sıcaklığa göre değişir; bu aralık kaçırılırsa katlar arası tutunma için ara zımpara gerekir.
Sistem bütünlüğü konusunda tek bir pratik kural yeterlidir: astar, dolgu, incelticiler ve son kat aynı üreticinin aynı sistemine ait olsun ve teknik föydeki karışım oranlarına, bekleme sürelerine harfiyen uyulsun. Bu tür bir işi bir refit kapsamında planlıyorsanız, boya sisteminin seçimi işin başında yapılır; ortasında değiştirilmez.
Tek bileşenli ile iki bileşenli poliüretan farkı
Borda boyalarında temel ayrım budur ve seçim, hem sonucu hem işin nasıl yapılacağını belirler.
Tek bileşenli boyalar kutudan çıktığı gibi kullanılır, havadaki oksijenle ve çözücünün uçmasıyla kurur. Uygulaması affedicidir: rulo ve fırça ile rahat çalışılır, düzeltilebilir, hata yapılan yer zımparalanıp yeniden geçilebilir. Yerel onarımı kolaydır; birkaç yıl sonra tek bir bölge yenilenebilir. Buna karşılık parlaklığı ve morötesine dayanımı iki bileşenlinin gerisindedir; genel beklenti, tazeliğini birkaç sezon koruması ve düzenli olarak yenilenmesidir. Kendi imkânlarıyla çalışan tekne sahipleri için mantıklı bir seçimdir.
İki bileşenli poliüretanlar boya ve sertleştiricinin belirli bir oranda karıştırılmasıyla kimyasal olarak kürlenir. Sonuç, çok daha sert, çok daha parlak ve morötesine belirgin biçimde daha dayanıklı bir yüzeydir; doğru uygulandığında ömrü yıllarla ölçülür. Fiyatı da uygulama zorluğu da yüksektir. Karıştırıldıktan sonra sınırlı bir çalışma süresi (pot life) vardır; bu süre dolduğunda kalan malzeme kullanılamaz. Yerel onarımı zordur, çünkü yeni katın eskiye renk ve parlaklık olarak uyması güçtür; genellikle bir panelin tamamı, doğal bir kesim çizgisine kadar yenilenir.
İki bileşenli sistemlerde iş güvenliği ayrı bir başlıktır. Özellikle sprey uygulamasında ortaya çıkan izosiyanat içeren aerosol, basit toz maskesiyle korunulacak bir şey değildir; temiz hava beslemeli solunum ekipmanı, tam tulum ve havalandırılan bir çalışma alanı gerekir. Bu, uygulamanın neden çoğunlukla tersanede ve kapalı, filtreli bir ortamda yapıldığının temel nedenlerinden biridir.
Seçim kabaca şöyle özetlenir: tekneyi kendiniz boyayacaksanız ve sık sık rötuş yapabileceğiniz bir kullanım profiliniz varsa tek bileşenli; uzun ömür, yüksek parlaklık ve fabrika görünümü istiyorsanız ve işi profesyonel bir ekibe verecekseniz iki bileşenli.
Uygulama: sprey ile rulo-fırça
Aynı boya, uygulama yöntemine göre farklı sonuç verir. İki yöntem de doğru sonuç üretebilir; fark, gereken altyapıda ve kabul edilen sınırlarda.
Sprey en pürüzsüz yüzeyi verir. Boya atomize edilerek çok ince ve eşit bir film hâlinde yüzeye ulaşır; doğru ayarlanmış bir tabanca ile portakal kabuğu neredeyse kaybolur. Ama bedeli vardır: kapalı ve tozsuz bir ortam, iyi bir kompresör ve filtre hattı, yeterli havalandırma, kapsamlı maskeleme ve tam koruyucu ekipman. Sprey aynı zamanda hatayı da eşit dağıtır; tabanca mesafesi, hızı ve örtme oranı sabit tutulmazsa iz bırakır. Kalabalık bir tersanede sprey işi, komşu teknelere boya sisi taşımamak için ayrı bir alan ve çadır gerektirir.
Rulo ve fırça (roll and tip) yöntemi, teknede en yaygın kullanılan pratik çözümdür. İki kişi çalışır: biri kısa tüylü ve boyaya dayanıklı bir rulo ile ince bir kat sürer, hemen arkasından ikincisi kuru ve yumuşak bir fırçanın ucuyla yüzeyi tek yönde hafifçe tarayarak rulo kabarcıklarını kırar ve izleri düzler. Sır, boyanın ıslak kenarını asla kaybetmemektir; bu yüzden borda, bir seferde bitirilebilecek bölümlere ayrılır ve doğal kesim çizgilerinde (sıyırma çıtası, isim yazısı, kaporta hizası) durulur. İnce katlar hâlinde çalışmak, kalın tek kattan her zaman daha iyi sonuç verir.
Her iki yöntemde de incelticinin doğru olması belirleyicidir. İnceltici, boyanın markasına ve o günün sıcaklığına göre seçilir; sıcak günde daha yavaş uçan bir inceltici, boyanın kendini toparlaması için zaman kazandırır. Genel amaçlı tiner kullanmak, sistemin kimyasını bozar.
Hava, nem ve çiy noktası
Borda boyası, hava koşullarının doğrudan sonucu belirlediği ender işlerdendir. Ege'de sezonun büyük bölümü uygundur ama gün içinde bile pencere dardır.
İki bileşenli sistemlerde genel kabul gören çalışma aralığı yaklaşık 10 ile 25 santigrat derecedir. Alt sınırın altında kürlenme yavaşlar ve durabilir; üst sınırın üzerinde çözücü fırçadan önce uçar, boya kendini toparlayamaz ve yüzey mat, taneli çıkar. Bağıl nem genellikle yüzde altmış-yetmişin altında istenir; yüksek nem parlaklığı düşürür ve bazı sistemlerde yüzeyde bulanıklık yapar.
En kritik kural çiy noktasıdır. Yüzey sıcaklığı, ortamın çiy noktasının en az üç santigrat derece üzerinde olmalıdır. Bu fark sağlanmazsa yüzeyde gözle görülmeyen bir nem filmi oluşur ve boya bu filmin üzerine oturur; sonuç, tutunma kaybı ve mat lekelerdir. Sabahın erken saatlerinde gövde henüz gece soğuğunu üzerinde taşır; hava ısınmış olsa bile yüzey hâlâ çiy noktasının altında olabilir. Aynı şekilde akşamüstü serinlemeye başlayan bir gövde, son kat henüz taze iken nem çeker. Pratikte doğru pencere, sabahın geç saatleriyle öğleden sonranın başı arasıdır.
Rüzgâr ve toz da hesaba katılır. Ege'de öğleden sonra kuvvetlenen meltem, açıkta yapılan bir uygulamada yüzeye toz ve tuz taşır. Açık alanda çalışılıyorsa erken bitirmek, kapalı alanda çalışılıyorsa havalandırmayı filtreli tutmak gerekir. Yağmur riski varsa son kat atılmaz; kürlenmesini tamamlamamış bir yüzeye düşen yağmur damlası kalıcı iz bırakır.
Bu koşulların hepsi aynı anda tutmalıdır. Bu yüzden borda boyası, takvimi hava tahminine göre esneyen bir iştir ve tersane planlamasında buna yer bırakılır.
Kürlenme, bakım ve ömür
Boya, dokunma kuruluğuna geldikten sonra da kürlenmeye devam eder. Bu süre üründen ürüne değişir; genel yaklaşım, tam sertliğe ulaşana kadar yüzeye mekanik yük bindirmemek, bantlama, cilalama ve sert temizlik yapmamaktır. Tekne bu sürede suya indirilebilir ancak bordanın usturmaçalarla ve iskeleyle temasında ilk haftalarda dikkatli olunur.
Bakım rejimi basittir ve teknenin görünümünü asıl bu belirler. Bordayı düzenli olarak tatlı suyla ve pH nötr, aşındırıcı içermeyen bir deniz şampuanı ile yıkayın; tuz kalıntısı nem çeker ve yüzeyi zamanla matlaştırır. Aşındırıcı süngerlerden ve genel amaçlı ev deterjanlarından kaçının. İki bileşenli yüzeylerde uygun bir cila ya da polimer koruyucu, morötesi yükünün bir kısmını üstlenir. Tek bileşenli yüzeylerde ise bakım daha sık, yenileme daha erken gelir.
Usturmaçalar bordanın en büyük düşmanıdır. Kirlenmiş bir usturmaça kılıfı, yüzeyi zımpara gibi çalışır; kılıflar düzenli yıkanır ve yıprananlar değiştirilir. Aynı şey iskeleye yanaşırken kullanılan geçici koruma malzemeleri için de geçerlidir. Su hattının hemen üstündeki bölge ve kıç ayna, egzoz izi ve yosun çizgisi nedeniyle ayrı ilgi ister; bu izler biriktikçe çıkarılmaları için gereken aşındırıcı da sertleşir, yani erken müdahale daha az aşındırma demektir.
Ömür konusunda gerçekçi beklenti şudur: tek bileşenli sistemler birkaç sezonda bir yenilenmeyi ister; iyi hazırlanmış bir zemin üzerine doğru koşullarda uygulanmış iki bileşenli poliüretan, düzenli yıkanan ve korunan bir teknede uzun yıllar taşır. Her iki durumda da ömrü belirleyen, boyanın kendisinden çok altındaki hazırlık ve üstündeki bakımdır.
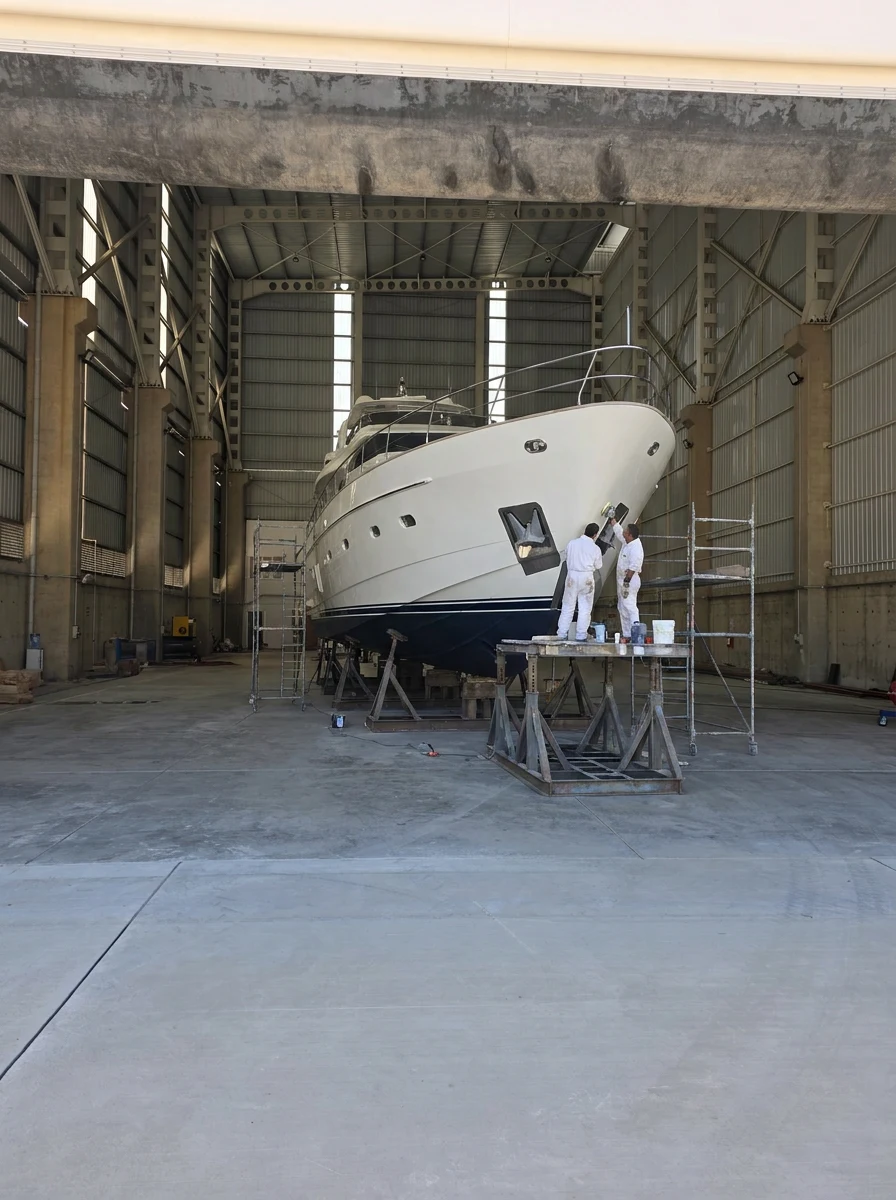
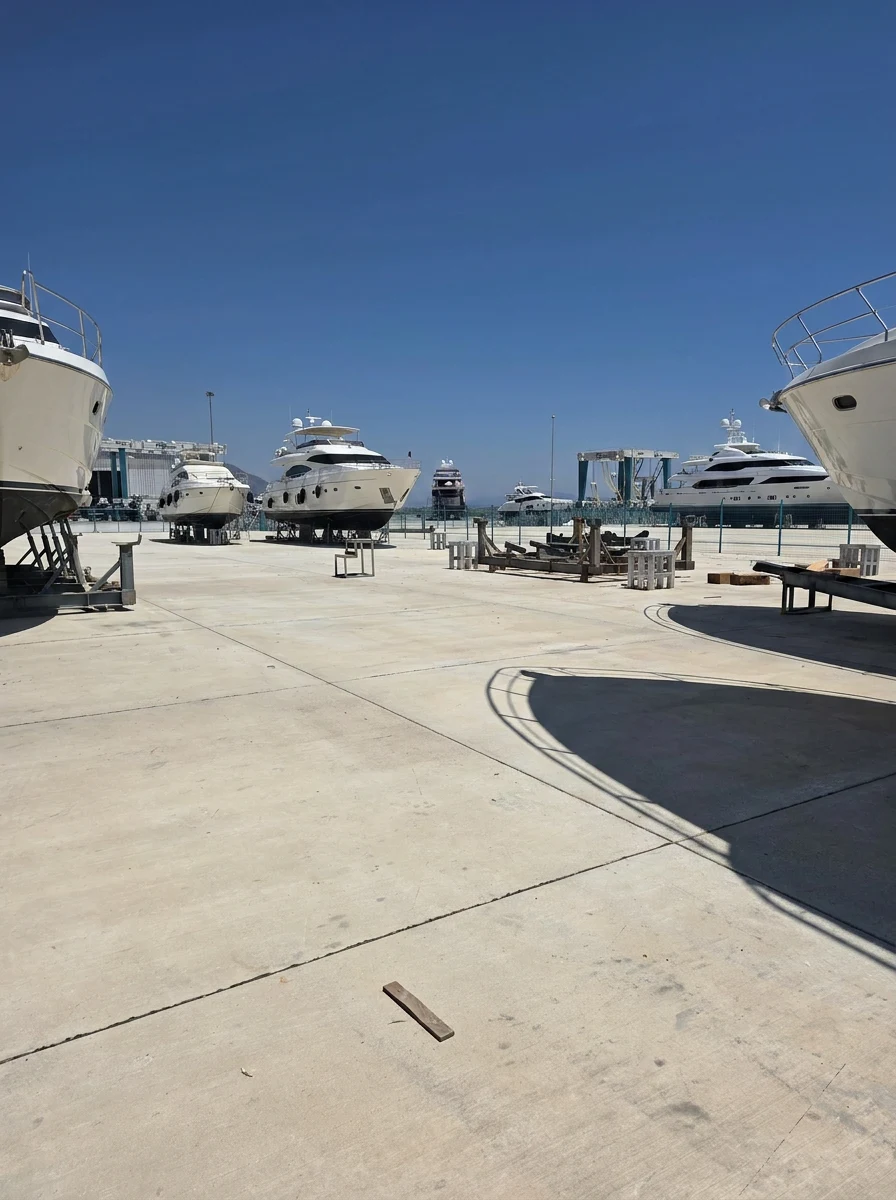
Borda boyası, sualtı işleriyle aynı çekek penceresinde planlandığında hem daha ekonomik hem daha az kesintili olur; karina, antifouling ve gövde nem kontrolü aynı dönemde yapılır, teknenin bir kez sudan çıkması yeter. Gövdede kabarcık şüphesi varsa boyamadan önce osmoz değerlendirmesi yapılmalıdır; üstünü kapatmak sorunu gizler. Ören'deki tesisimizde borda hazırlığı, dolgu ve boya uygulamasını çekek planı içinde yürütüyoruz; teknenizin bordası için polisaj mı boya mı gerektiğinden emin değilseniz hizmetlerimize göz atabilir, yerinde değerlendirme için bize ulaşabilirsiniz.

 Bodrum Beton
 Bodrum Boru
 İTS Maden
 İTS Gıda